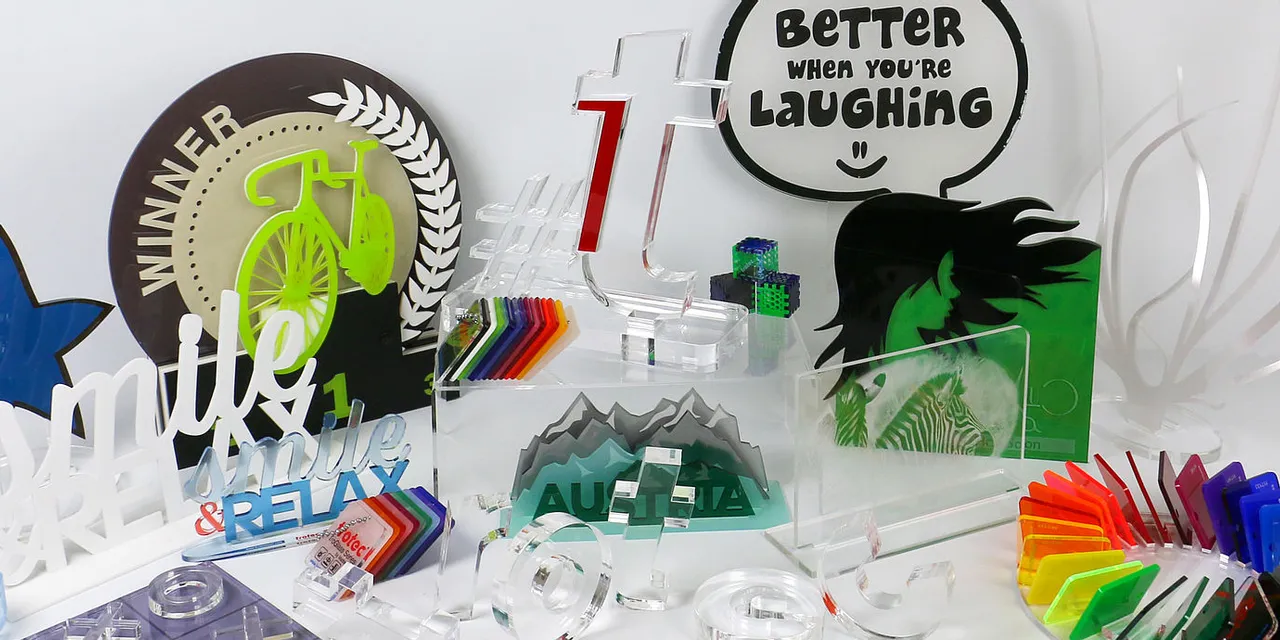
アクリルをレーザー加工するヒント
CO₂レーザーはアクリルの切断や彫刻に極めて効果的であり、看板、工業用部品、ディスプレイ、量産部品など、幅広い業務用途において、一貫した高品質な仕上がりを実現します。
プロ向けの生産環境においては、見た目の品質だけでは不十分です。安定したプロセス、再現性のある結果、そして効率的なワークフローは、生産性と収益性を維持するために不可欠です。適切な材料の選定、機械設定の最適化、パラメータ管理の標準化は、セットアップ時間の短縮と材料の無駄を削減するための重要なステップです。
本ガイドでは、適切なアクリル材の選定やレーザーシステムの設定に関する実践的な推奨事項を紹介し、オペレーターや生産ロットを問わず、一貫したエッジ品質、高いプロセス安定性、そして信頼性の高い結果を実現する方法を解説します。
材料の種類と特性
材料の選定:生産目標に適したアクリルの選び方
アクリルには、主に「キャスト(GS)」と「押出成形(XT)」の2種類があります。適切な材料を選択することは、望ましい品質レベル、寸法精度、および生産効率を実現する上で重要な役割を果たします。

キャストアクリル(GS)― 高品質な視覚用途向け
視覚的な品質と彫刻性能が最優先される場合、鋳造アクリルが最適な選択肢となります。これは、2枚のガラス板の間に液体アクリルを流し込んで製造されるため、x方向とy方向で同一の機械的特性を持ち、均質で応力のない素材となります。
推奨用途:
- 光学的なエッジ品質が極めて重要な用途
- 高いコントラストと白色仕上げが求められる彫刻製品
- 高級看板、ディスプレイ、ブランド部品
製造特性:
- 両面に、バリのないきれいな切断エッジを実現
- 明るく、高コントラストな白い彫刻仕上がりを実現
- 厚みの許容誤差が比較的大きい(約±15%)ため、精密な嵌合が求められる用途ではこの点を考慮する必要がある
- 材料費は高くなりますが、通常、後処理の手間を軽減し、高品質な製品を実現します
GSを選ぶべき場合:
厳しい公差がそれほど重要でない場合でも、エッジの品質、彫刻結果、および全体的な外観を優先する場合は、キャストアクリルを選択してください。
TroGlass Color GlossやTroGlass Clearを含むTrotecのキャストアクリル素材は、信頼性の高い加工と一貫した視覚的品質を実現するように設計されています。
押出成形アクリル(XT)— 効率的で拡張性の高い生産に最適
押出成形アクリルは、寸法精度、効率性、およびコスト管理が求められる用途に適しています。これは、アクリル原料をノズルから押し出して所望の厚さに成形する製造方法により生産されます。この製造方法のため、機械的特性はX方向とY方向で異なります。
推奨用途:
- 組立やプラグフィットが求められる量産
- 厳しい公差と再現性が求められる用途
- コスト重視の生産環境
製造上の特徴:
- 厚み公差が小さく(約±5%)、精密な嵌合と一貫した結果を実現
- 必要なレーザー出力が少なく、高速加工と高いスループットを実現
- 炎仕上げのようなエッジが形成され、上面と下面の間でわずかなばらつきが生じる
- 彫刻性能が限定的(マットグレー)であるため、コントラストを重視する用途にはあまり適さない
XTの選定タイミング:
効率的な加工、寸法の一貫性、および低コストでのスケーラブルな生産を優先する場合は、押出成形アクリルを選択してください。
Trotec社のTroGlass XTまたはTroGlass Mirrorは、レーザー加工に最適化されており、量産環境において安定した再現性の高い性能を発揮します。
生産優先度に基づく材料選定
| 生産目標 | 推奨素材 |
|---|---|
| 最高のエッジ品質と彫刻のコントラスト | 鋳造アクリル(GS) |
| 厳しい公差と精密な嵌合 | 押出成形アクリル(XT) |
| 高品質な視覚用途 | 鋳造アクリル(GS) |
| コスト効率に優れた量産 | 押出成形アクリル(XT) |
| 後処理の軽減 | 鋳造アクリル(GS) |
| 高いスループットと低消費量 | 押出成形アクリル(XT) |
レーザー加工に関するガイドライン
以下のガイドラインは、アクリルの正確かつ効率的なレーザー加工を行うための重要な指針となります。
レンズの選び方
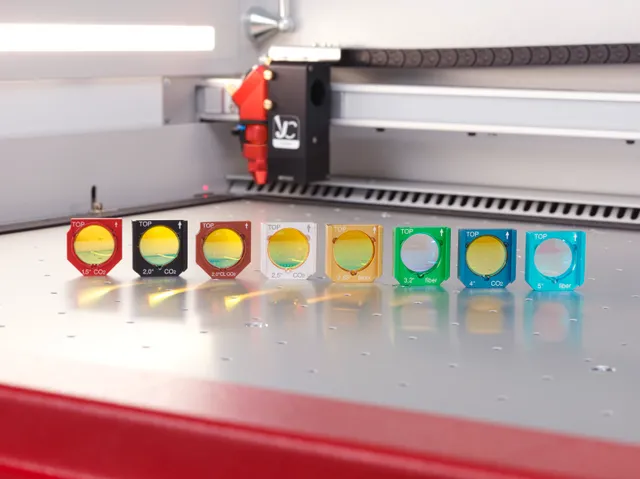
安定した切断結果を得るためには、適切なレンズの選択が不可欠です。材料の厚みが増すにつれて、より長い焦点距離のレンズの使用が推奨されます。
- ほとんどの用途では2.0インチのレンズを使用してください
- 5 mmを超える厚さの材料の場合、2.5"のレンズを使用することでエッジ品質を向上させることができます
- ビーム品質と再現性を維持するには、レンズの定期的な清掃が不可欠です
ノズルとエアアシスト
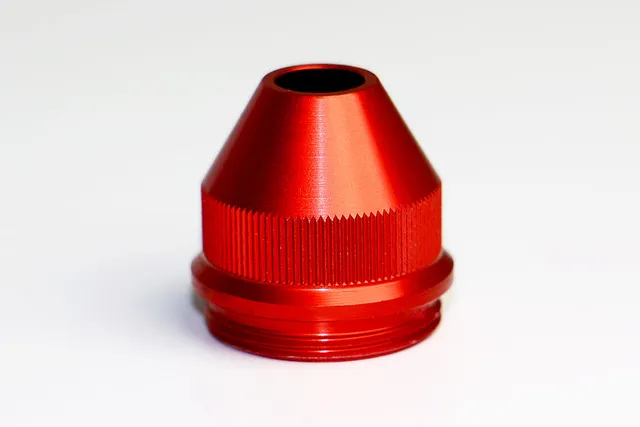
- アクリルを切断する際は、大口径のノズルを使用してください。
- 可能であれば、エアアシスト圧力を最大0.2 barまで下げてください。これにより、素材がゆっくりと冷却される十分な時間が確保され、ガラスのように透明で、磨き上げられたようなエッジが得られます。
- 空気圧が高すぎると、急激な冷却によりエッジが白濁したり、つやを失ったりします。
- 一貫して低圧を維持することで、特に長時間の連続生産において、安定した仕上がりを実現できます。
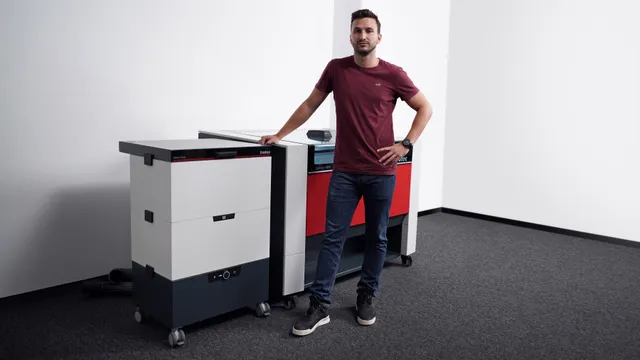
排気システム
効果的な排気は、プロセスの品質と安全性の両面において不可欠です。
- 適切な換気は、エッジの清浄さと安定した加工条件を確保します
- 通気量が不十分だと、蒸気が蓄積し、火災のリスクが高まる可能性があります
- 安定した排気性能は、再現性の高い生産結果を支えます
レーザーシステムは決して無人で放置してはなりません。
Trotec社のAtmos排気システムをRuby®と組み合わせることで、安定した気流と信頼性の高い稼働状態を維持することができます。
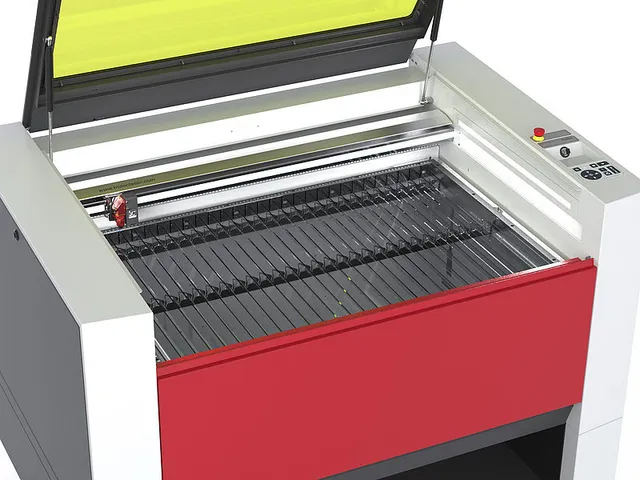
作業台
安定した位置決めと部品の品質を確保するには、適切な作業台を選ぶことが重要です。Trotecでは、用途に応じたサイズや厚さに合わせて、いくつかの作業台オプションをご用意しています。作業内容に応じて、アクリルスラットカッティングテーブルまたはアクリルカッティンググリッドテーブルのいずれかをご使用いただくことをお勧めします。
アクリルスラットカッティングテーブル
- 切断時のキックバックを防止
- 厚めの素材(6 mm以上)に推奨
- 大型の部品(100 mm以上)に適しています
アクリル製グリッドカッティングテーブル
- 切断後の小型部品を安定させ、平らな状態を保ちます
- 厚
さ8 mmまでの素材に推奨
レーザー出力
レーザー出力は、加工速度、エッジ品質、および全体的な生産性に直接的な影響を与えます。
必要な出力は、以下の要因によって異なります:
- 材料の厚さ
- 求められるエッジ品質
- スループットの要件
高出力のシステムは、特に厚い材料や、より高い生産性が求められる製造環境において、加工速度を大幅に向上させることができます。ただし、最適な結果を得るには、出力、速度、および周波数のバランスの取れた組み合わせが常に不可欠です。
一般的な指針として、材料の厚さが増すにつれて、それに比例してより高いレーザー出力が求められます。 中厚から厚めのアクリルを効率的に加工するには、高出力システム(例:60 W以上)を使用することで、スループットを向上させ、加工時間を短縮できます。経験則として、材料の厚さ1 mmあたり10ワットのレーザー出力が理想的です。


パラメータ設定
レーザーのパラメータは、素材の種類、厚さ、および希望する仕上がりによって異なります。再現性が高く、オペレーターに依存しない結果を得るためには、標準化された設定が不可欠です。
Ruby® を使用すれば、素材プリセットやジョブテンプレートを活用して、切断および彫刻のパラメータを標準化することができ、オペレーターを問わず再現性、効率性、そして一貫した品質を確保できます。
アクリルのレーザー切断におけるパラメータ
アクリルでは、滑らかなエッジを実現するために比較的高い周波数が必要です。
代表的な周波数範囲:
- 鋳造アクリル(GS):5,000~20,000 Hz
- 押出成形アクリル(XT):最大5,000 Hz
設定が不適切な場合、次のような結果が生じる可能性があります:
- 低周波数:目に見えるチャッター痕
- 低速:切削幅が広くなり、火災のリスクが高まる
安全かつ効率的な加工を行うためには、出力、回転数、周波数のバランスを適切に調整することが不可欠です。
アクリルへのレーザー彫刻に関するパラメータ
彫刻の場合、一般的にエネルギーが低いほど良い結果が得られます。
- 表面を軽く彫刻すると、コントラストの高い白い仕上がりになります
- 出力が強すぎるとコントラストが低下します
ベストプラクティス:
- 耐久性と外観を向上させるため、裏面から彫刻を行う
- 加工前には必ずデザインを反転させてください
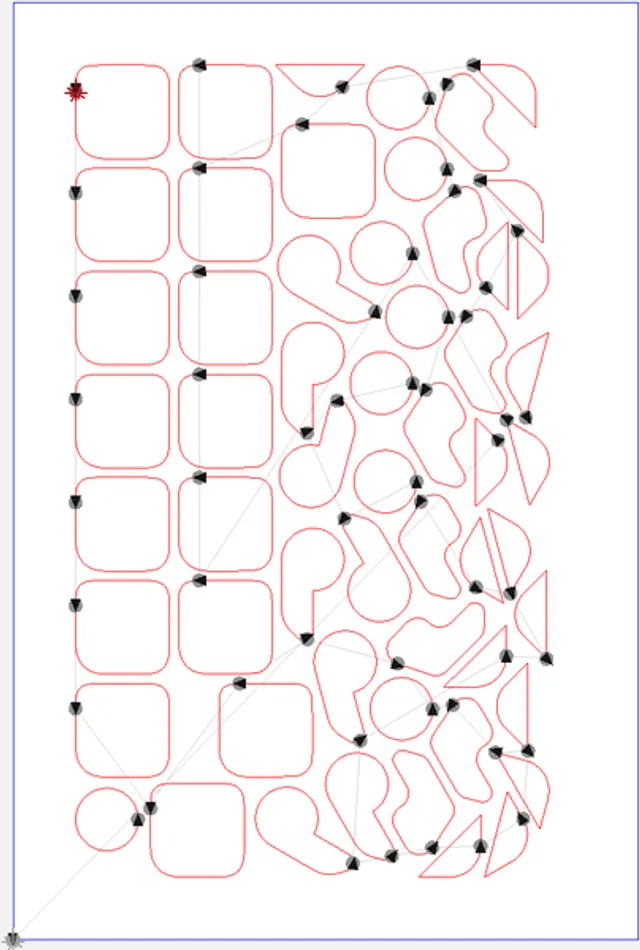
グラフィックおよびソフトウェアの準備
設計データを最適化することで、加工品質が向上し、火災のリスクが低減されます。
- ノード数を減らすことで、より滑らかな切削パスが得られます。
- ノード数が少ないほど、動きが滑らかになり、エッジの均一性が高まります
- 始点を目立ちにくい場所に配置してください。直線上や曲線の中央に配置することは避けてください
- 厚い素材には、リードイン(3~8 mm)を使用してください。
- 熱の蓄積を抑えるために、切断順序を最適化してください
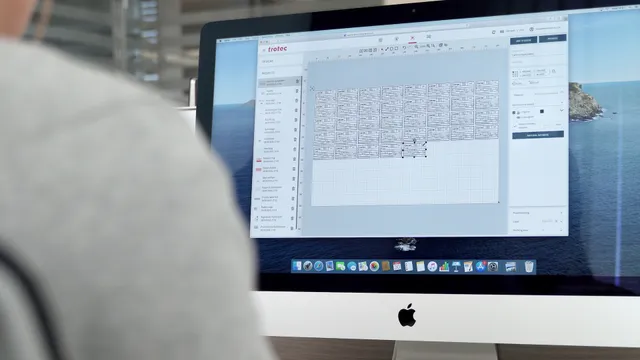
Ruby®レーザー用ソフトウェア – アクリル加工におけるメリット
Ruby® はパラメータ管理を簡素化し、一貫した処理結果を保証します。
主な機能:
- GSとXT用に個別のパラメータセット
- レーザー設定と排気設定の統合制御
- 結果を微調整するための素材効果
- 標準化されたジョブテンプレート
一度最適化された設定はいつでも再利用可能で、効率的なワークフローと一貫した出力を保証します。
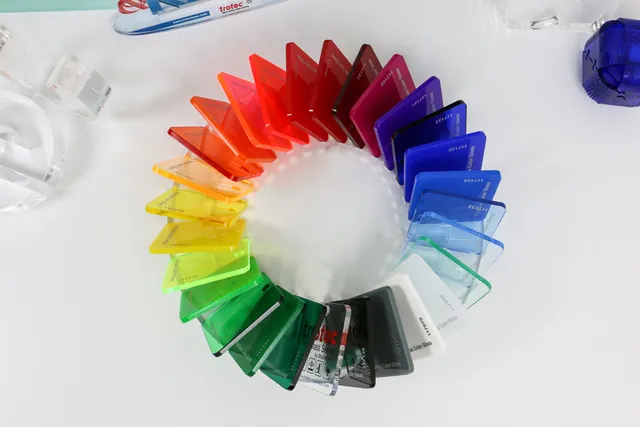
Trotecのアクリル素材で、信頼性の高い生産を実現
材料の品質は、加工の安定性、エッジの品質、そして全体的な効率に直接影響を与えます。トロテックの「TroGlass」アクリル製品シリーズは、レーザー加工用に特別に開発されており、予測可能で再現性の高い結果を実現します。
レーザー加工に最適化された材料を使用することで、パラメータ調整の手間が軽減され、セットアップ時間が短縮されるほか、ジョブ、機械、オペレーターを問わず一貫した結果が得られます。
主な利点
- 一貫した材料品質:安定した加工と再現性の高い結果を実現
- 信頼性の高い性能:きれいなエッジと一貫した彫刻品質を保証
- セットアップの手間を軽減:試行錯誤による調整を最小限に抑えます
- ワークフローとの統合:Ruby®のプリセットやテンプレートとシームレスに連携し、スケーラブルな生産を実現
TroGlassの製品ラインナップには、さまざまな厚さ、色、仕上げのキャストアクリルと押出成形アクリルが含まれており、加工の信頼性を損なうことなく柔軟性を発揮します。
アクリル加工の代表的な用途分野
アクリル加工は、製品の縁の品質、光学特性、および材料の均一性が最終製品にとって極めて重要な、さまざまな業界で活用されています。