Tipps & Tricks für die Laserbearbeitung von Acryl.
Wie kann man Acryl am besten mit dem Laser schneiden und gravieren?
CO₂-Laser eignen sich hervorragend zum Schneiden und Gravieren von Acryl und liefern gleichbleibend hochwertige Ergebnisse in einer Vielzahl professioneller Anwendungsbereiche, darunter Beschilderungen, Industriekomponenten, Displays und Serienbauteile.
In professionellen Produktionsumgebungen reicht die optische Qualität allein nicht aus. Stabile Prozesse, wiederholbare Ergebnisse und effiziente Arbeitsabläufe sind entscheidend für die Aufrechterhaltung von Produktivität und Rentabilität. Die Auswahl des richtigen Materials, die Optimierung der Maschineneinstellungen und die Standardisierung der Parametersteuerung sind wesentliche Schritte zur Minimierung der Rüstzeiten und zur Reduzierung von Materialverschwendung.
Dieser Leitfaden enthält praktische Empfehlungen zur Auswahl geeigneter Acrylarten und zur Konfiguration Ihres Lasersystems, um eine gleichbleibende Kantenqualität, hohe Prozessstabilität und zuverlässige Ergebnisse unabhängig von Bediener und Produktionsdurchläufen zu erzielen.
Materialarten und Eigenschaften
Materialauswahl: Die Wahl des richtigen Acrylmaterials für Ihre Produktionsziele
Acryl ist in zwei Hauptvarianten erhältlich: gegossen (GS) und extrudiert (XT). Die Wahl des richtigen Materials spielt eine entscheidende Rolle bei der Erreichung des gewünschten Qualitätsniveaus, der Maßgenauigkeit und der Produktionseffizienz.

Gegossenes Acryl (GS) – für hochwertige visuelle Anwendungen
Gegossenes Acryl ist die erste Wahl, wenn optische Qualität und Gravurleistung im Vordergrund stehen. Es wird hergestellt, indem flüssiges Acryl zwischen zwei Glasplatten gegossen wird, wodurch ein homogenes, spannungsfreies Material mit identischen mechanischen Eigenschaften in x- und y-Richtung entsteht.
Empfohlen für:
- Anwendungen, bei denen die optische Kantenqualität entscheidend ist
- Gravierte Produkte, die einen starken Kontrast und eine weiße Oberfläche erfordern
- Hochwertige Beschilderungen, Displays und Markenartikel
Fertigungseigenschaften:
- Erzeugt saubere, gratfreie Schnittkanten auf beiden Seiten
- Liefert helle, kontrastreiche weiße Gravurergebnisse
- Höhere Dickentoleranz (ca. ±15 %), die bei Anwendungen mit Präzisionspassung berücksichtigt werden muss
- Höhere Materialkosten, reduziert jedoch in der Regel den Nachbearbeitungsaufwand und trägt zur hochwertigen Produktqualität bei
Wann sollte man sich für GS entscheiden:
Entscheiden Sie sich für Gussacryl, wenn Kantenqualität, Gravurergebnisse und das allgemeine Erscheinungsbild im Vordergrund stehen, auch wenn enge Toleranzen weniger entscheidend sind.
Die Gussacryl-Materialien von Trotec, darunter TroGlass Color Gloss und TroGlass Clear, sind auf zuverlässige Verarbeitung und gleichbleibende optische Qualität ausgelegt.
Extrudiertes Acryl (XT) – für eine effiziente und skalierbare Produktion
Extrudiertes Acryl eignet sich besser für Anwendungen, bei denen Maßgenauigkeit, Effizienz und Kostenkontrolle gefragt sind. Es wird hergestellt, indem Acrylmasse durch eine Düse extrudiert wird, um die gewünschte Dicke zu erzielen. Aufgrund dieses Herstellungsverfahrens unterscheiden sich die mechanischen Eigenschaften in x- und y-Richtung.
Empfohlen für:
- Serienfertigung mit Montage- oder Steckverbindungsanforderungen
- Anwendungen, die enge Toleranzen und Wiederholgenauigkeit erfordern
- Kostenbewusste Produktionsumgebungen
Fertigungseigenschaften:
- Geringere Dickentoleranz (ca. ±5 %), was eine präzise Passform und gleichbleibende Ergebnisse gewährleistet
- Erfordert weniger Laserleistung, was eine schnellere Bearbeitung und einen höheren Durchsatz ermöglicht
- Erzeugt eine flammpolierte Kante mit geringfügigen Abweichungen zwischen Ober- und Unterseite
- Eingeschränkte Gravurleistung (mattgrau), wodurch sich das Verfahren weniger für kontrastorientierte Anwendungen eignet
Wann sollte man sich für XT entscheiden:
Entscheiden Sie sich für extrudiertes Acryl, wenn effiziente Bearbeitung, Maßhaltigkeit und skalierbare Produktion zu geringeren Kosten im Vordergrund stehen.
Trotecs TroGlass XT oder TroGlass Mirror sind für die Laserbearbeitung optimiert und gewährleisten eine stabile, wiederholbare Leistung in Serienproduktionsumgebungen.
Materialauswahl nach Produktionspriorität
| Produktionsziel | Empfohlenes Material |
|---|---|
| Maximale Kantenqualität und Gravurkontrast | Gegossenes Acryl (GS) |
| Enge Toleranzen und präzise Passform | Extrudiertes Acryl (XT) |
| Hochwertige visuelle Anwendungen | Gegossenes Acryl (GS) |
| Kostengünstige Serienfertigung | Extrudiertes Acryl (XT) |
| Geringer Nachbearbeitungsaufwand | Gegossenes Acryl (GS) |
| Hoher Durchsatz und geringerer Verbrauch | Extrudiertes Acryl (XT) |
Richtlinien zur Laserbearbeitung
Die folgenden Richtlinien bieten wichtige Anhaltspunkte für die präzise und effiziente Laserbearbeitung von Acryl.

Objektivauswahl
Die Wahl des richtigen Objektivs ist entscheidend für gleichbleibende Schnittergebnisse. Mit zunehmender Materialstärke empfiehlt sich eine längere Brennweite.
- Verwenden Sie für die meisten Anwendungen eine 2,0-Zoll-Linse
- Bei Materialien mit einer Dicke von mehr als 5 mm kann eine 2,5-Zoll-Linse die Kantenqualität verbessern
- Die regelmäßige Reinigung der Linse ist entscheidend für die Aufrechterhaltung der Strahlqualität und der Wiederholgenauigkeit

Düse und Luftunterstützung
- Verwenden Sie beim Schneiden von Acryl eine Düse mit großem Durchmesser.
- Reduzieren Sie die Luftunterstützung nach Möglichkeit auf maximal 0,2 bar. Dadurch hat das Material genügend Zeit, langsam abzukühlen, was zu glasklaren, polierten Kanten führt.
- Zu hoher Luftdruck führt aufgrund der schnellen Abkühlung zu milchigen oder matten Kanten
- Ein gleichbleibend niedriger Druck trägt dazu bei, stabile Ergebnisse zu erzielen, insbesondere bei längeren Produktionsläufen.
Abgasanlage
Eine effektive Absaugung ist sowohl für die Prozessqualität als auch für die Sicherheit unerlässlich.
- Eine ordnungsgemäße Belüftung gewährleistet saubere Kanten und stabile Verarbeitungsbedingungen
- Ein unzureichender Luftstrom kann zu Dampfanreicherung führen und die Brandgefahr erhöhen
- Eine gleichbleibende Absaugleistung unterstützt reproduzierbare Produktionsergebnisse
Lasersysteme sollten niemals unbeaufsichtigt bleiben.
Die Atmos-Absaugsysteme von Trotec sorgen in Kombination mit Ruby® für einen stabilen Luftstrom und zuverlässige Betriebsbedingungen.

Arbeitstische
Die Wahl des richtigen Arbeitstisches ist wichtig für eine stabile Positionierung und die Qualität der Werkstücke. Trotec bietet je nach Größe und Dicke des Werkstücks verschiedene Tischoptionen an. Wir empfehlen je nach Auftrag entweder den Acryl-Lamellentisch oder den Acryl-Schneidgittertisch.
Acryl-Lamellen-Schneidetisch
- Verhindert Rückschlag beim Schneiden
- Empfohlen für dickere Materialien (≥ 6 mm)
- Geeignet für größere Bauteile (> 100 mm)
Acryl-Gitter-Schneidetisch
- Hält kleinere Teile nach dem Schneiden stabil und flach
- Empfohlen für Materialien mit einer Dicke
von bis zu 8 mm
Laserleistung
Die Laserleistung hat einen direkten Einfluss auf die Bearbeitungsgeschwindigkeit, die Kantenqualität und die Gesamtproduktivität.
Die erforderliche Leistung hängt ab von:
- Materialstärke
- Gewünschte Kantenqualität
- Durchsatzanforderungen
Systeme mit höherer Leistung können die Bearbeitungsgeschwindigkeit erheblich verbessern, insbesondere bei dickeren Materialien und in Produktionsumgebungen mit höheren Durchsatzanforderungen. Optimale Ergebnisse hängen jedoch stets von einer ausgewogenen Kombination aus Leistung, Geschwindigkeit und Frequenz ab.
Als allgemeine Richtlinie gilt: Mit zunehmender Materialstärke ist eine proportional höhere Laserleistung erforderlich. Für die effiziente Bearbeitung von mitteldickem bis dickem Acryl können Systeme mit höherer Leistung (z. B. 60 W und mehr) den Durchsatz verbessern und die Bearbeitungszeit verkürzen. Als Faustregel gilt: 10 Watt Laserleistung pro 1 mm Materialdicke sind ideal.


Parametereinstellungen
Die Laserparameter hängen von der Materialart, der Materialstärke und der gewünschten Oberflächenbeschaffenheit ab. Standardisierte Einstellungen sind entscheidend, um wiederholbare, bedienerunabhängige Ergebnisse zu gewährleisten.
Mit Ruby® lassen sich sowohl Schneid- als auch Gravurparameter mithilfe von Materialvoreinstellungen und Auftragsvorlagen standardisieren, wodurch Wiederholbarkeit, Effizienz und gleichbleibende Qualität unabhängig vom Bediener gewährleistet werden.
Parameter für das Laserschneiden von Acryl
Acryl erfordert eine relativ hohe Frequenz, um glatte Kanten zu erzielen.
Typische Frequenzbereiche:
- Gegossenes Acryl (GS): 5.000–20.000 Hz
- Extrudiertes Acryl (XT): bis zu 5.000 Hz
Falsche Einstellungen können zu folgenden Problemen führen:
- Niedrige Frequenz: sichtbare Rattermarken
- Niedrige Drehzahl: breitere Schnittfuge und erhöhtes Brandrisiko
Das Gleichgewicht zwischen Leistung, Drehzahl und Frequenz ist für eine sichere und effiziente Bearbeitung unerlässlich.
Parameter für die Lasergravur von Acryl
Beim Gravieren führt eine geringere Energie in der Regel zu besseren Ergebnissen.
- Eine leichte Oberflächengravur erzeugt kontrastreiche weiße Ergebnisse
- Eine zu hohe Leistung verringert den Kontrast
Empfehlung:
- Gravieren Sie von der Rückseite aus, um die Haltbarkeit und das Erscheinungsbild zu verbessern
- Spiegeln Sie das Design vor der Bearbeitung immer

Grafik- und Softwarevorbereitung
Optimierte Konstruktionsdaten verbessern die Bearbeitungsqualität und verringern die Brandgefahr.
- Reduzieren Sie die Anzahl der Knoten für glattere Schnittbahnen.
- Weniger Knoten = gleichmäßigere Bewegung und homogenere Kanten
- Platzieren Sie Startpunkte an weniger auffälligen Stellen. Vermeiden Sie es, sie auf geraden Linien oder in der Mitte von Kurven zu platzieren
- Verwenden Sie Einlaufstrecken (3–8 mm) für dickere Materialien.
- Optimieren Sie die Schnittreihenfolge, um die Wärmeentwicklung zu verringern
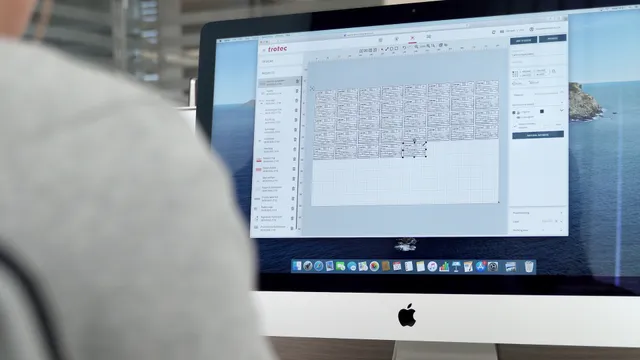
Ruby®-Laser-Software – Vorteile für die Acrylbearbeitung
Ruby® vereinfacht die Parameterverwaltung und sorgt für konsistente Verarbeitungsergebnisse.
Wichtigste Funktionen:
- Separate Parametersätze für GS und XT
- Kombinierte Steuerung von Laser- und Absaugungseinstellungen
- Materialeffekte zur Feinabstimmung der Ergebnisse
- Standardisierte Auftragsvorlagen
Einmal optimierte Einstellungen können jederzeit wiederverwendet werden, was effiziente Arbeitsabläufe und konsistente Ergebnisse gewährleistet.

Acrylmaterialien von Trotec für eine zuverlässige Produktion
Die Materialqualität wirkt sich direkt auf die Verarbeitungsstabilität, die Kantenqualität und die Gesamteffizienz aus. Das TroGlass-Acrylsortiment von Trotec wurde speziell für Laseranwendungen entwickelt und gewährleistet vorhersehbare und wiederholbare Ergebnisse.
Der Einsatz von für die Laserbearbeitung optimierten Materialien reduziert die Notwendigkeit von Parameteranpassungen, verkürzt die Rüstzeit und gewährleistet konsistente Ergebnisse über alle Aufträge, Maschinen und Bediener hinweg.
Wichtige Vorteile
- Gleichbleibende Materialqualität: Sorgt für eine stabile Bearbeitung und wiederholbare Ergebnisse
- Zuverlässige Leistung: Gewährleistet saubere Kanten und gleichbleibende Gravurqualität
- Geringerer Rüstaufwand: Minimiert Anpassungen durch Ausprobieren
- Workflow-Integration: Lässt sich nahtlos mit Ruby®-Voreinstellungen und Vorlagen für eine skalierbare Produktion kombinieren
Das TroGlass-Portfolio umfasst sowohl gegossenes als auch extrudiertes Acryl in verschiedenen Stärken, Farben und Oberflächen, was Flexibilität ermöglicht, ohne die Verarbeitungssicherheit zu beeinträchtigen.
Entdecken Sie die Acrylmaterialien von Trotec für stabile, wiederholbare Produktionsergebnisse.
Typische Anwendungsbereiche für die Acrylverarbeitung
Die Acrylverarbeitung kommt branchenübergreifend zum Einsatz, wo Kantenqualität, optische Eigenschaften und Materialkonsistenz für das Endprodukt entscheidend sind.
Beschilderung und Displays
Personalisierung
Bildung
Sie benötigen etwas anderes?

Technischer Support
Wir helfen Ihnen, Ihre Probleme mit Trotec-Lasermaschinen zu lösen.

Ich bin an einer Produktvorführung interessiert.
Maschinendemo anfordern: Über Web oder vor Ort.

Trotec Laser Solutions kontaktieren
Die Experten für industrielle Laserlösungen.